换模工位的吊装方案:模具重量、开模空间和行车避让
2026-01-09应用方案重邦技术组
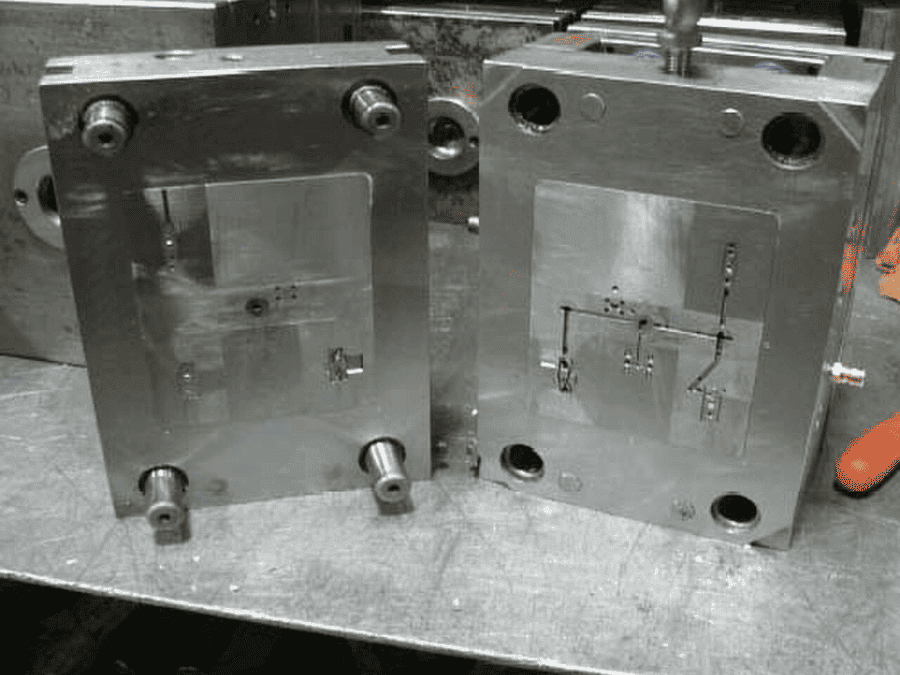
换模是停机时间最长的环节之一。吊装方案如果没做好,一次换模能多花两三个小时,而这些时间原本可以被吊装路径设计压掉一半。
第一步:称准模具重量
模具铭牌上的重量是空模重量,实际吊运时还带着水嘴、油缸、抽芯机构,通常比铭牌重 10% 到 20%。按铭牌重量选葫芦是最常见的错误,长期在 90% 以上载荷运行,制动器和链条寿命都会下降。
实测办法很简单:用现有行车吊起模具读秤,或者查模具厂提供的总装重量表。以实测值为准,再留 15% 余量定起重量。
第二步:算吊出高度
模具从模板上吊出,要先脱开导柱,再水平移出。所需净高等于模具厚度加导柱长度加吊具高度加 200 毫米安全距离。注塑机上方常有机械手和干燥料斗,实际可用净高往往比想象的低。
净高不足时,两个选择:把吊具做薄(例如用专用吊模架代替钢丝绳),或者改用侧向抽出的换模台。前者成本低,后者彻底解决但改造量大。
第三步:避让行车与其他设备
如果车间已有桥式起重机,模具吊运路径要避开它的运行区域,否则两台设备的吊钩会互相干扰。规避不了时,给换模工位单独配一台立柱式悬臂吊,形成独立吊运单元。
悬臂吊的臂长按最远取件点定,通常模具放在设备侧面 2 到 3 米处,臂长 3.5 米足够。回转角度按放置区位置选 270° 或 360°。
配置建议
500 吨以下注塑机,模具多在 1 到 3 吨,配 2 吨或 3 吨立柱悬臂吊;大件模具配刚性轨道起重机。吊具用专用吊模架,四点受力,模具不会倾斜。
 KBK系统月度点检:八个必须上手的部位
 铝合金轨道和钢轨怎么选:按载荷、跨距、操作频次三条线分开算
 线边仓悬挂输送:让零部件少走一趟地面